
Optimización G-Code Fusion 360: Eliminar Vibraciones y Sacudidas con Arcos G02/G03
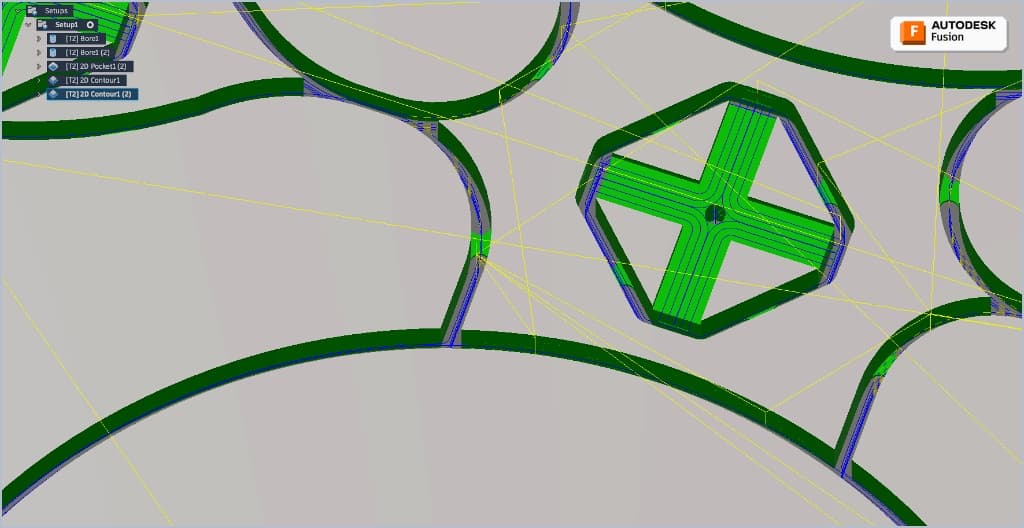
Al mecanizar curvas complejas, tableros redondos, formas orgánicas o splines vectoriales importadas de Rhino o Illustrator, muchos talleres de mecanizado y programadores CAM se enfrentan a la misma pesadilla mecánica :
- Acabado deficiente en el canto de corte: estrías verticales visibles, facetas poligonales, escalonamientos y marcas de traqueteo (chatter).
- Fuerte resonancia mecánica: el puente vibra intensamente, los servomotores emiten un zumbido entrecortado y la máquina sufre sacudidas en los cambios de dirección.
- Archivos G-code desmesurados: entre 40.000 y 60.000 líneas de código para piezas bidimensionales simples, colapsando los búferes de los controles numéricos.
En Alcyde, en nuestro taller de mecanizado CNC cerca de Toulouse y de la frontera española, investigamos a fondo este fenómeno durante la producción de tableros de diseño en plástico 100 % reciclado de alta densidad (paneles PAV2 de 15 mm para la diseñadora Chloé Pélissier).
Este informe técnico de taller detalla las causas raíz en Autodesk Fusion 360, los parámetros exactos para forzar la generación de arcos circulares continuos (G02 y G03), y los resultados verificados en máquina: un archivo G-code dividido por 20 y un canto pulido con cero vibraciones.
1. ¿Por qué la fresadora CNC da tirones en las curvas?
Para entender el origen de las vibraciones, debemos examinar cómo el posprocesador traduce las trayectorias geométricas al lenguaje de máquina.
En el estándar ISO del código G:
- El código
G01ordena un movimiento lineal en línea recta a una velocidad de avance controlada (F). - Los códigos
G02(sentido horario) yG03(sentido antihorario) ordenan un arco circular continuo auténtico, definido por su radio o por las coordenadas de su centro (I,J).
Cuando una curva o spline no está correctamente parametrizada en Fusion 360, el software no genera ningún arco G02 o G03. En su lugar, divide la curva en miles de diminutos segmentos rectos G01 de entre 0,2 mm y 1,0 mm de longitud.
En el taller, el control numérico de la fresadora intenta ejecutar esta avalancha de microsegmentos. Incluso con algoritmos avanzados de anticipación de trayectoria (look-ahead), los ejes sufren constantes micro-deceleraciones y re-aceleraciones. Estos impactos continuos provocan una resonancia armónica en el puente y el cabezal, transmitiendo vibraciones directas a la fresa de metal duro y dañando el acabado del material.
2. Las 3 causas raíz identificadas en Autodesk Fusion 360
Tras decenas de horas de pruebas en máquina y el análisis exhaustivo del código G generado, aislamos los tres factores que bloquean la interpolación circular en Fusion 360:
Causa nº 1: La casilla "Feed Optimization" (El destructor de arcos)
En la pestaña Pasadas (Passes) de una operación de contorno 2D, Fusion 360 incluye la opción Feed Optimization (Reducción del avance en esquinas).
- La trampa: Al activarla en contornos curvos, Fusion interpreta cada unión entre microfacetas como una esquina potencial.
- El conflicto matemático: En código G estándar, un arco
G02/G03debe mantener una velocidad de avance constante durante todo su recorrido. Para variar la velocidad milímetro a milímetro (por ejemplo, alternando entre 2.700 mm/min y 1.500 mm/min más de 4.200 veces en nuestro archivo de prueba), Fusion se ve matemáticamente forzado a destruir los arcos y reemplazarlos por líneas rectasG01. - La regla de oro: En el mecanizado de tableros, maderas nobles y plásticos técnicos (PEHD, POM, plástico reciclado), esta casilla debe permanecer siempre desactivada.
Causa nº 2: Desequilibrio en la relación Tolerancia vs. Suavizado (Smoothing)
Dos ajustes definen la precisión geométrica de la trayectoria:
- Tolerancia (Tolerance): desviación máxima permitida entre el modelo CAD 3D y la trayectoria de la herramienta.
- Suavizado (Smoothing): filtro matemático que agrupa microsegmentos para reconstruir arcos circulares (Arc Fitting).
- La trampa: Ajustar una tolerancia excesivamente estricta (p. ej. 0,005 mm) dejando el suavizado desactivado o con un valor idéntico.
- La regla matemática de Autodesk: Para que el algoritmo sustituya una cadena de segmentos rectos por un arco continuo sin alterar la pieza, necesita margen de cálculo. La tolerancia de suavizado debe ser de 2 a 3 veces mayor que la tolerancia de cálculo.
- Valores calibrados en Alcyde:
- Tolerancia = 0,02 mm (precisión dimensional más que suficiente para carpintería industrial, arquitectura y plásticos).
- Tolerancia de suavizado = 0,05 mm (proporciona los 50 micrómetros indispensables para fusionar segmentos en arcos
G02/G03).
Causa nº 3: Entradas verticales (Vertical Lead-In) y bucles cerrados de 360°
Los parámetros de enlace (Linking) condicionan el inicio del mecanizado:
- El arco vertical en Z: Si el parámetro Vertical Lead-In Radius es superior a 0, Fusion realiza una entrada helicoidal tridimensional. Los controles numéricos estándar de 3 ejes trabajan los arcos en el plano horizontal XY (
G17) y linealizan de inmediato cualquier arco 3D en líneasG01. - Bucles cerrados de 360°: En círculos cerrados sin entrada tangencial, el punto de inicio y de final coinciden abruptamente. El algoritmo de Fusion suele abandonar la conversión, generando más de 680 líneas rectas para un simple círculo de 380 mm.
3. Configuración oficial de taller validada en Alcyde
Aplica los siguientes parámetros en las operaciones de contorno 2D (2D Contour) de Autodesk Fusion 360:
Pestaña Pasadas (Passes)
| Parámetro | Valor recomendado | Función técnica |
|---|---|---|
| Tolerance | 0,02 mm |
Precisión dimensional nominal de la pieza |
| Smoothing | ACTIVADO (Marcado) | Activa el algoritmo de reconstrucción de arcos (Arc Fitting) |
| Smoothing Tolerance | 0,05 mm |
Margen matemático x2,5 para permitir la creación de arcos |
| Feed Optimization | DESACTIVADO (Desmarcado) | Evita la rotura de arcos por saltos bruscos de velocidad |
| Finishing Feedrate | Fijo / Calibrado | Mantiene una velocidad de corte continua y homogénea |
Pestaña Enlaces (Linking)
| Parámetro | Valor recomendado | Función técnica |
|---|---|---|
| Lead-In (Entry) | ACTIVADO (Marcado) | Asegura una aproximación progresiva fuera del material |
| Horizontal Lead-In Radius | 3,00 mm |
Arco tangente limpio en el plano XY (puro arco G02/G03) |
| Lead-In Sweep Angle | 90,00 deg |
Transición ortogonal suave sin marcas de penetración |
| Linear Lead-In Distance | 0,600 mm |
Tramo lineal para la compensación de radio de fresa (G41/G42) |
| Vertical Lead-In Radius | 0,00 mm (Cero) |
CRÍTICO: Evita la linealización 3D en microsegmentos G01 |
| Lead-Out (Exit) | ACTIVADO (Marcado) | Evita marcas de retroceso vertical contra la pieza terminada |
| Same as Lead-In | ACTIVADO (Marcado) | Simetría perfecta en la entrada y salida de corte |
4. Estrategia según la cinemática de la máquina
No todos los chasis responden con la misma rigidez ante los esfuerzos de corte:
En fresadoras CNC de puente modular
En puentes modulares ligeros, fresar a cota final a toda profundidad requiere método. Realizar la cota final en una sola pasada genera flexión en la herramienta y en el eje Z:
- Estrategia en dos etapas:
- Desbaste: Bajar en pasadas Z de 4 a 5 mm dejando una sobremedida radial (Stock to Leave) de 0,35 mm (sobremedida axial Z = 0).
- Acabado: Con la misma herramienta de un labio, realizar una única pasada a profundidad total barriendo los 0,35 mm restantes con suavizado activo. El esfuerzo es inferior a 2 N: flexión nula, cero vibración y acabado pulido espejo.
En centros de mecanizado industrial pesados (Bancada 4x2 m alta inercia)
En un chasis de acero electrosoldado de varias toneladas, la rigidez permite aprovechar las instrucciones avanzadas de interpolación dinámica:
- High Precision / SGI Mode (
useSmoothing): configurado enFine VelocityoAutomatic. - Machining Condition (
precisionLevel): configurado enP2 More Arcs. - El posprocesador genera bloques de interpolación de alta precisión, sincronizando la aceleración dinámica del control numérico (look-ahead) con los arcos para mantener la máxima velocidad sin frenar en las curvas.
5. Benchmark real de taller (Caso de estudio: Chloé Pélissier)
Resultados medidos en tableros circulares y orgánicos de plástico reciclado de 15 mm:
| Métrica evaluada | Antes de Optimizar | Con Optimización Alcyde | Beneficio Real |
|---|---|---|---|
| Líneas totales de código G | 46.380 líneas | 2.271 líneas | -95,1 % (Dividido por 20) |
| Tamaño del archivo programa | 1.065 KB (1,06 MB) | 54 KB | Ultraligero, carga instantánea |
| Arcos continuos G02/G03 | Fragmentados / Nulos | 803 arcos continuos | Fluidez cinemática total |
| Círculo 380 mm (Pieza 1) | 688 líneas G01 (facetas) |
5 arcos puros G03 |
-99,3 % de líneas en la pieza |
| Estabilidad del avance F | 4.220 tirones de velocidad | 2.700 mm/min constante | Cero resonancia, canto pulido |
Conclusión: La precisión industrial comienza en la programación
En la subcontratación de mecanizado CNC, la calidad final no depende únicamente de la máquina o de la fresa: se define en el rigor matemático de la programación CAM.
Al eliminar las microsacudidas y generar trayectorias circulares nativas, se protege la mecánica de la máquina, se multiplica la vida útil de las herramientas de corte y se entregan piezas impecables sin necesidad de lijado manual adicional.
¿Tiene un proyecto de mecanizado CNC complejo en madera, contrachapado o plásticos técnicos en España, el sur de Francia o Europa?
Contacte con Alcyde: analizamos sus archivos 3D y garantizamos una fabricación de alta precisión técnica.
Besoin d'un partenaire d'usinage CNC grand format ?
Notre atelier à Toulouse et Lombez transforme vos fichiers 2D/3D en pièces usinées avec devis garanti sous 48h.
Découvrir notre service d'usinage CNC Toulouse →¿Necesita una Pieza Técnica Similar?
Nuestro taller en Toulouse fabrica sus prototipos y series medias de piezas en madera y composites con el mismo rigor de precisión industrial.